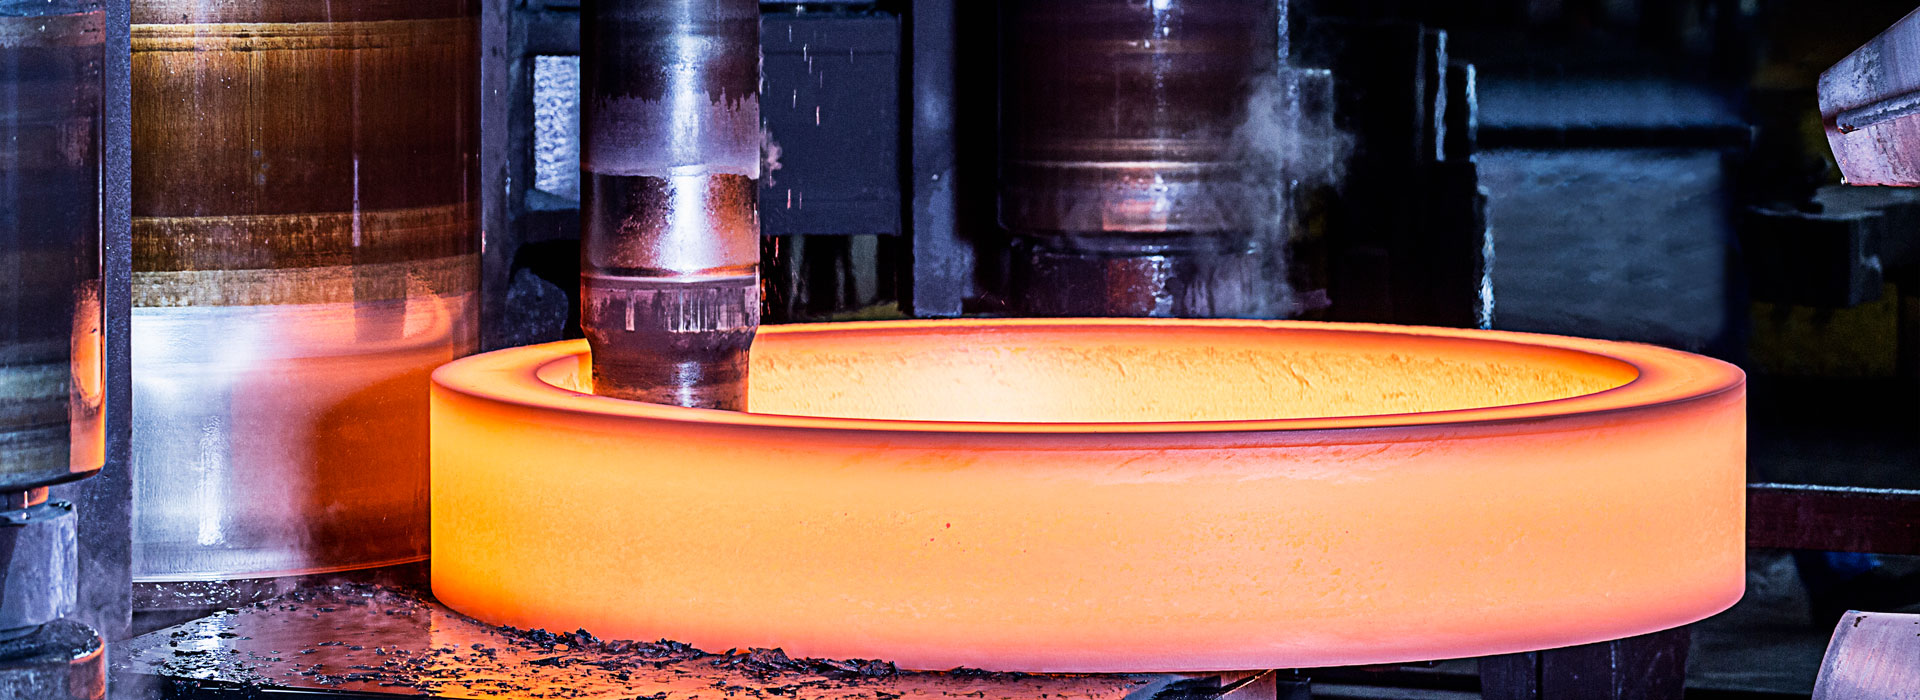
Pemilihan Bahan Baku Berkualitas Tinggi untuk Marine Forging
Pemilihan Bahan Baku Kelautan Berkualitas TinggiPenempaan
Saat memilih bahan mentah berkualitas tinggi untuk tempa laut, faktor-faktor seperti sifat material, kemampuan beradaptasi terhadap lingkungan, proses manufaktur, dan standar industri perlu dipertimbangkan secara komprehensif. Berikut langkah-langkah dan poin-poin utamanya:
1. Memperjelas jenis material dan skenario penerapannya
Untuk tempa laut, pemilihan material harus didasarkan pada tujuan spesifik:
Baja karbon (seperti baja laut kelas A dan kelas D): Digunakan untuk komponen struktur kapal (seperti rusuk, penyangga dek), harus memenuhi persyaratan kekuatan dan kemampuan las yang tinggi.
Baja paduan (seperti baja Cr-Mo, baja Ni-Cr): Digunakan untuk komponen penting mesin seperti poros engkol dan roda gigi, harus tahan terhadap kelelahan dan benturan.
Baja tahan karat (seperti 316L, baja dupleks): Digunakan untuk katup air laut, badan pompa, dll. di lingkungan korosif, yang memerlukan ketahanan korosi yang tinggi.
Paduan titanium: Digunakan pada kapal kelas atas atau komponen khusus (seperti suku cadang kapal selam), tahan korosi, ringan, tetapi memiliki biaya tinggi.
2. Pengendalian komposisi kimia
Sesuai dengan standar: Patuhi lembaga klasifikasi (seperti ABS, DNV, LR, CCS) atau standar internasional (ASTM, EN).
Unsur pengotor rendah: Kandungan sulfur (S) dan fosfor (P) harus ≤ 0,025%, untuk menghindari kerapuhan panas dan kerapuhan dingin.
Optimalisasi elemen paduan: Menambahkan nikel (Ni) meningkatkan ketangguhan suhu rendah, kromium (Cr) meningkatkan ketahanan terhadap korosi, dan molibdenum (Mo) menghaluskan struktur butiran.
3. Persyaratan kinerja mekanis
Kekuatan dan ketangguhan: Kekuatan hasil (≥ 355 MPa), kekuatan tarik (≥ 490 MPa), dan energi tumbukan pada suhu rendah (-40°C: ≥ 27 J).
Ketahanan korosi: Pilih baja yang tahan terhadap korosi air laut (seperti baja yang mengandung tembaga (Cu) atau nikel (Ni)), atau lakukan perawatan permukaan (seperti galvanisasi).
Kinerja anti-kelelahan: Melalui proses penempaan dan perlakuan panas, struktur butiran dioptimalkan dan cacat internal berkurang.
4. Persyaratan Proses Produksi
Proses Peleburan: Memanfaatkan tungku listrik yang dikombinasikan dengan pemurnian luar tungku (LF/VD) untuk mengurangi kandungan gas (H, O, N) dan meningkatkan kemurnian.
Proses penempaan: Pastikan rasio penempaan yang cukup (≥ 3:1), perbaiki struktur butiran; Kontrol suhu penempaan akhir untuk menghindari panas berlebih atau terlalu panas.
Proses perlakuan panas: Normalisasi, quenching dan tempering (quenching + tempering) untuk memastikan struktur seragam dan menghilangkan tegangan sisa.
5. Kualifikasi Pemasok dan Jaminan Kualitas
Kualifikasi sertifikasi: Pemasok harus memperoleh sertifikasi dari lembaga klasifikasi (seperti pengakuan pabrik ABS) dan memiliki sistem manajemen mutu ISO 9001.
Catatan kualitas: Menyediakan dokumen untuk ketertelusuran material (seperti nomor tungku peleburan, batch perlakuan panas) dan laporan pengujian pihak ketiga (seperti SGS).
Dukungan teknis: Pemasok diharuskan membantu menyelesaikan masalah proses (seperti mengoptimalkan parameter pengelasan).
6. Inspeksi dan Verifikasi
Inspeksi Masuk:
Analisis komposisi kimia (dideteksi dengan spektrometer).
Uji sifat mekanik (tarik, impak, kekerasan).
Pengujian non-destruktif (pengujian ultrasonik UT, pengujian partikel magnetik MT).
Verifikasi pihak ketiga: Bahan-bahan utama harus menjalani inspeksi di tempat oleh lembaga klasifikasi (seperti CCS), atau diuji ulang di laboratorium resmi.
mengirimkan permintaan
X
Kami menggunakan cookie untuk menawarkan Anda pengalaman penelusuran yang lebih baik, menganalisis lalu lintas situs, dan mempersonalisasi konten. Dengan menggunakan situs ini, Anda menyetujui penggunaan cookie kami.
Kebijakan Privasi